

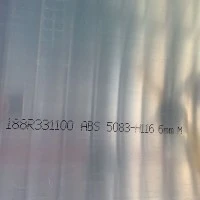


Se specifichi l'alluminio per uno scafo, un modulo offshore o un'autocisterna, il grado che restituisce è quasi sempre 5083. Questa guida spiega perché ciò accade, cosa significano effettivamente i due comuni stati marini - H116 e H321 -, come si salda 5083 e le poche righe sul certificato del materiale che decidono se una piastra è idonea al servizio con acqua di mare.
Ottieni un preventivo per il progetto
Perché 5083 è la piastra standard in alluminio marino
5083 è una lega di alluminio-magnesio (Al-Mg) della famiglia 5xxx. Il suo comportamento alla corrosione nell'acqua di mare è dovuto a un elemento: il magnesio. Con 4,0–4,9% di Mg si trova nell'intervallo in cui la vaiolatura e la corrosione interstiziale nell'atmosfera marina, nella nebbia salina e nella zona di marea sono minime ed è ampiamente considerata una piastra di grado-dell'acqua di mare. Altri due punti lo mantengono nella rosa dei candidati:
Resistenza senza trattamento termico.5083 non è-trattabile termicamente; la sua forza deriva dal magnesio in soluzione solida più l'incrudimento. La resistenza alla trazione minima è 275 MPa secondo ASTM B209, con valori tipici nella fascia 275–350 MPa a seconda dello spessore e della tempra - sufficienti per la placcatura dello scafo e gli irrigidimenti soggetti a fatica e carichi alternati.
Saldabilità che sopravvive alla saldatura.5083 si salda in modo pulito con riempitivi Al-Mg e il giunto mantiene la maggior parte della resistenza originale, senza che sia necessario alcun trattamento termico post-saldatura. Questa singola proprietà è ciò che consente ai cantieri navali di costruirne grandi strutture saldate.
Al contrario, il 5052 ha solo il 2,2–2,8% di Mg, quindi il suo margine di corrosione dell’acqua di mare è più sottile e la sua resistenza è inferiore; 6061 contiene rame e si salda male per le strutture marine (vedere la sezione saldatura). Per imbarcazioni, offshore e petroliere, 5083 è l'impostazione predefinita.

Composizione chimica di fogli e piastre di alluminio 5083
L'involucro chimico segue GB/T 3190, che è in linea con i limiti di composizione EN 573-3 e ASTM. Percentuale in peso, residuo di alluminio:
| Elemento | Sì | Fe | Cu | Mn | Mg | Cr | Zn | Ti |
|---|---|---|---|---|---|---|---|---|
| Limite | 0,40 massimo | 0,40 massimo | 0,10 massimo | 0.40–1.00 | 4.0–4.9 | 0.05–0.25 | 0,25 massimo | 0,15 massimo |
La finestra del magnesio del 4,0–4,9% è intenzionale. Al di sotto del 3,5% circa la lega perde il margine di corrosione dell'acqua di mare-; al di sopra del 5% circa diventa soggetto a sensibilizzazione (-precipitazione di fase ai bordi dei grani) e a caldo-brevezza durante la fabbricazione. Quando acquisti Marine 5083, la riga che conta di più sul certificato è lamisuratoil valore del magnesio - conferma che in realtà è pari al 4,0–4,9%, non solo che il grado è stampato sull'etichetta. La densità è di 2,66 g/cm³.
5083 H116contro5083 H321
Entrambi sono tempra-incrudita di 5083 con la stessa resistenza alla trazione minima di 275 MPa, ma raggiungono tale resistenza attraverso percorsi diversi e si comportano diversamente in servizio:
| Temperare | Itinerario | Resa tipica (MPa) | Dove viene utilizzato |
|---|---|---|---|
| H116 | Deformazione-indurita e stabilizzata per la resistenza alla corrosione | ≈ 195 | Fondo dello scafo, guscio laterale, struttura primaria saldata |
| H321 | Deformazione-indurita e poi parzialmente ricotta | ≈ 215 | Murata, sovrastruttura, parti piegate o laminate prima della saldatura |
In parole povere:H116è la tempra resistente alla corrosione-. Viene specificato dove la saldatura costituisce il punto debole e deve essere evitata l'esfoliazione o la corrosione intergranulare dopo la saldatura - tipicamente lo scafo principale.H321scambia un piccolo margine di corrosione con una migliore formabilità e una resa leggermente più elevata (circa 10–20 MPa sopra H116), che lo rende la scelta per i pannelli che vengono piegati, arrotolati o pressati nella forma prima di essere saldati.
Come scegliere tra 5083 H116 e H321
La decisione riguarda principalmente il caricamento rispetto alla formazione:
ScegliereH116per elementi portanti-saldati sul posto e dove la resistenza alla corrosione post-saldatura è fondamentale - fasciame inferiore dello scafo, struttura longitudinale, rinforzi.
ScegliereH321per componenti che necessitano prima di piegatura o profilatura-e poi saldati -pannelli di murata, timoneria e sovrastruttura, traverse curve.
In ogni caso, Marine 5083 deve soddisfare una specifica dei materiali della società di classificazione- (DNV, ABS, BV, LR, CCS e altri) e il certificato deve indicare lo stato d'animo e qualsiasi test non{2}}distruttivo richiesto. Concordare la classe di tolleranza dello spessore-prima di ordinare.

Saldatura 5083 - e perché il 6061 ha difficoltà negli scafi saldati
5083 è una delle leghe di alluminio strutturali più facili da saldare. MIG/TIG con riempitivi Al-Mg 5356, 5183 o 5556 garantisce giunti sani e la zona-alterata dal calore mantiene buone proprietà senza alcun trattamento termico post-saldatura. Questo è il motivo per cui domina i lavori saldati marini e offshore, e anche il motivo per cui viene scelto per petroliere e navi a bassa-temperatura dove la resistenza alla corrosione e la tenacità alle basse-temperature sono entrambe importanti.
6061 racconta una storia diversa. Essendo una lega-trattabile termicamente, la 6061-T6 si basa sull'indurimento per precipitazione; la zona interessata dal calore della saldatura-perde l'indurimento e l'efficienza di rendimento del giunto in genere scende a circa il 40–50% del valore T6 a meno che l'intero assemblaggio non venga ri-risoluto-trattato termicamente-e invecchiato, un passaggio che non è pratico su uno scafo finito. Pertanto, laddove il volume di saldatura è elevato, le specifiche marine bloccano il saldabile 5083 anziché 6061.
Specifiche di produzione GNEE della piastra in alluminio 5083 H321
In qualità di produttore leader di lastre di alluminio marino 5083 personalizzate, GNEE offre un ampio inventario e capacità di elaborazione personalizzata per soddisfare i vostri esatti requisiti di progetto.
| Nome | 5083 Piastra/foglio di alluminio |
| Stato di vendita calda | O, H112, H116, H321 |
| Spessore (mm) | 0,5-500 mm |
| Larghezza (mm) | 20-2650 mm |
| lunghezza (mm) | 500-16000 mm |
| Trattamento superficiale | Anodizzazione, verniciatura a polvere, rivestimento in fluorocarburo (rivestimento PVDF), galvanica (come nichel/zincatura), ecc. |
| Prodotti tipici | Piastre di navi, serbatoi di stoccaggio di GNL, bombole di gas, gusci GIS, rivestimenti della carrozzeria di veicoli, materiali per flange, ecc. |
Cosa controllare quando si acquista la piastra Marine 5083
Una breve lista di controllo per l'accettazione degli appalti:
Lega:5083 (verificare sul certificato della fabbrica, non solo sul cartellino del bundle).
Temperare:H116 o H321, dichiarato esplicitamente.
Magnesio:valore misurato nel 4,0–4,9%.
Standard:accettazione contro GB/T 3880 (o EN 485 / ASTM B209 equivalente); concordare la classe di tolleranza dello-spessore ad alta precisione-. Per le tolleranze dimensionali, ANSI H35.2(M) è il riferimento internazionale citato da molti acquirenti.
Approvazioni:per la-piastra marina portante, l'approvazione della società di classificazione-e qualsiasi NDT a ultrasuoni o di altro tipo richiesto.
Le dimensioni comuni possono essere spedite dal magazzino; tempere o spessori speciali vengono prodotti su ordinazione, quindi conferma la finestra di produzione quando effettui l'ordine.


Domande frequenti
Perché 5083 è preferito rispetto a 5052 per la placca marina?
Il 5083 trasporta il 4,0–4,9% di magnesio contro il 2,2–2,8% del 5052. Quel magnesio extra spinge la resistenza alla vaiolatura e alla corrosione interstiziale ben al di sopra di 5052 in acqua di mare, e anche la resistenza alla trazione minima (275 MPa per ASTM B209) è più elevata. Per gli scafi e l'esposizione all'acqua salata, il 5083 è la scelta standard e il 5052 è solitamente riservato per impieghi più leggeri e meno corrosivi.
Qual è la differenza tra 5083-H116 e H321?
Entrambi sono tempra marina -incrudita con una resistenza alla trazione minima di 275 MPa. H116 è stabilizzato per resistere all'esfoliazione e alla corrosione intergranulare dopo la saldatura, quindi viene utilizzato per strutture saldate primarie come il fondo dello scafo e il guscio laterale. L'H321 viene sottoposto a incrudimento-e poi parzialmente ricotto, garantendo una resa leggermente superiore (circa 215 MPa contro 195 MPa) e una migliore formabilità per le parti piegate o laminate prima della saldatura, come i pannelli di murata e di sovrastruttura.
Il 6061 può essere utilizzato per strutture marine saldate?
La 6061 è una lega resistente-trattabile termicamente, ma la 6061-T6 perde il suo indurimento per precipitazione nella zona interessata dal calore della saldatura-; l'efficienza di rendimento congiunto in genere scende a circa il 40–50% del valore T6 a meno che l'intero assemblaggio non venga ri-risoluto-trattato termicamente-e invecchiato, il che è poco pratico su uno scafo finito. Per lavori marini e offshore saldati, viene normalmente specificato il saldabile 5083, che invece. 6061 rimane utile laddove la saldatura è minima e la rigidità-rispetto al peso è importante.
Quale contenuto di magnesio dovrebbe avere la piastra marina 5083?
Secondo GB/T 3190 (coerentemente con i limiti di composizione EN 573-3 e ASTM), il magnesio dovrebbe essere pari al 4,0–4,9%. Al di sotto del 3,5% circa il margine di corrosione dell'acqua di mare si assottiglia; al di sopra del 5% circa la lega rischia di sensibilizzazione e cortocircuito durante la fabbricazione. Controlla sempre il valore di magnesio misurato sul certificato del materiale, non solo sull'etichetta del grado.
Quali documenti devo controllare quando acquisto la targa marina 5083?
Verificare almeno la lega (5083), lo stato fisico (H116 o H321), il contenuto di magnesio misurato (4,0–4,9%) e l'accettazione rispetto a GB/T 3880 o uno standard equivalente. Per le piastre marine portanti-confermare inoltre la classificazione-l'approvazione della società (DNV, ABS, BV, LR, CCS, ecc.) e qualsiasi test non-distruttivo richiesto e concordare la classe di tolleranza dello spessore prima di ordinare.


